先看一个画面
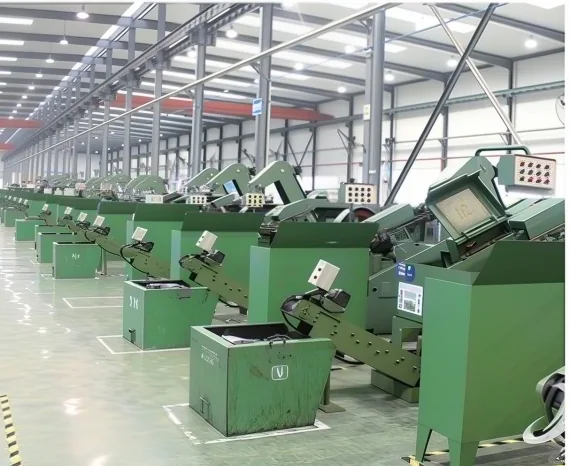
清晨的车间里,一卷盘料被吊上放线架。钢丝穿过矫直轮,发出细碎的摩擦声;切断、镦粗、成型,一颗六角头在几秒钟内有了轮廓。旁边的人没有看火花,而是低头看了一眼刚下来的首件,把卡尺推到螺杆上。
一颗螺栓的旅程,从这一刻开始。
对采购来说,报价单上它只是一行:DIN 933 M8×40,8.8 级,镀锌。但在车间里,这一行要经过好几个关口。任何一个关口松一点,到客户手里就可能变成“装不上”“拧不动”“三个月就生锈”。
下面是我们看一批六角螺栓时,最常盯住的 9 个关口。不是每一批都全部适用,但一张紧固件订单的风险,基本都在里面。
9 个现场关口
| 关口 | 现场看什么 | 最容易出的问题 |
|---|---|---|
| 1. 线材 | 材质、线径、炉批号、材质单 | 用错钢种、线径超差、批次不可追溯 |
| 2. 成型 | 头型、头标、杆长、同轴度 | 头部偏心、长度不对、头标不清 |
| 3. 滚丝 | 螺距、螺纹大径、牙型、起牙 | 螺纹通规不进、止规通过、烂牙 |
| 4. 热处理 | 等级、硬度、机械性能 | 等级不足、硬度过高、批次混料 |
| 5. 表面处理 | 涂层种类、厚度、附着力 | 锌层太薄、氢脆风险、颜色不一 |
| 6. 尺寸与螺纹 | 长度、对边、对角、螺纹通止 | 只量了长度,没验螺纹 |
| 7. 外观与分选 | 裂纹、毛刺、磕伤、混料 | 不同等级混在同一箱 |
| 8. 配套 | 螺母、垫圈与螺栓的配合 | 螺栓能进,螺母却拧不到底 |
| 9. 包装与标识 | 标签、数量、防潮、托盘 | 到货数量不对、标签与实物不符 |
这张表看起来像“工厂的事”,其实每一行都能写进采购合同。你不需要懂设备,但要知道该问什么。
1. 线材:价格差,先从钢开始
紧固件的成本,很大一部分在原材料。同样是“碳钢”,可能是不同的钢种、不同的线径公差、不同的炉批。材质单上的炉批号,决定了这批货能不能追到源头。
采购常问:“为什么这家便宜这么多?”
第一个该问的不是价格,而是:材质单能不能随货?线径和钢种是否与图纸一致?
如果报价里没有写清材质,后面所有的比较都不成立。
2. 成型:头标不是装饰
六角头的成型,决定了头型、对边、对角和杆长。头标(比如 8.8、厂标)不是装饰,它是识别等级和来源的第一道标记。
现场最容易忽略的是头部偏心和杆长。单看一颗看不出来,装到孔里才发现干涉。首件确认时,头型、头标、长度和对边都要一起看。
3. 滚丝:螺纹是功能面
螺纹不是“看起来有牙”就行。螺距、牙型、大径、起牙,任何一项不对,通规和止规都会说话。
M8 的粗牙螺距是 1.25 mm,M10 是 1.5 mm,M12 是 1.75 mm。图纸上写“M8”,默认是粗牙;如果客户要细牙,必须写清楚,否则做出来的东西“看着像”,却配不上。
我们常建议采购在订单上写三件事:标准号、螺纹规格、螺纹公差。这三件事写清楚,比反复确认“是不是 M8”有用得多。
4. 热处理:等级不是印上去的
8.8 级、10.9 级不是随便印在头上的数字。它对应的是抗拉强度、屈服强度和延伸率。热处理是否到位,决定螺栓在受力时是变形,还是断。
现场看热处理,不是看颜色,而是看批次记录、硬度抽检和机械性能报告。高等级螺栓还要关注氢脆风险,尤其是电镀锌之后。不是所有产品都需要热处理,但需要的时候,不能省。
5. 表面处理:颜色相近,性能不同
电镀锌、热镀锌、发黑、钝化,照片里都可能是“深色”或“银色”,实际防腐能力差很多。
- 室内、轻度腐蚀:电镀锌通常够用;
- 室外、潮湿、沿海:热镀锌或更厚的涂层更合适;
- 高强度螺栓电镀后:要确认去氢工艺;
- 不锈钢:要看钝化,而不是只看“亮不亮”。
涂层标准可以写 ISO 4042、ISO 1461 或客户指定的标准。写标准,不要只写颜色。
6. 尺寸与螺纹:别只量长度
长度是最容易量的,也是最容易让人放心的。但螺栓的问题,往往不在长度。
对边、对角、头高、杆长、螺纹长度、螺纹通止,这些项目决定它能不能装。通规进、止规不进,是最基本的门槛。对于全牙和半牙(比如 DIN 933 与 DIN 931),还要确认螺纹长度和无螺纹杆部的位置。
7. 外观与分选:最后一盏灯下的功夫
热处理和表面处理之后,螺栓会被摊开检查。裂纹、毛刺、磕伤、混料,都在这一步被发现。
最危险的不是“看得见的毛刺”,而是混料:不同等级、不同长度、不同表面处理的螺栓混在一箱里。客户上线时,机器不会替你分辨。
分选靠的是人、灯光、工装和标签。听起来不高级,但它决定一批货的稳定性。
8. 配套:螺栓和螺母是一对
客户常把螺栓和螺母分开采购,最后发现:螺栓能进,螺母拧不到底。
热镀锌会改变螺纹厚度,螺母可能需要加大攻丝;不同等级、不同表面处理的配套,也可能出现配合问题。配套件要作为一对确认,不要只确认螺栓。
9. 包装与标识:到货才算完成
纸箱、托盘、防潮、标签、装箱单,这些不是“最后再说”的事。
标签上至少要有:品名、规格、标准、等级、材质、表面处理、数量、批次。装箱单要和实物一致。出口订单还要考虑托盘尺寸、熏蒸要求、唛头和货代单据。
一颗螺栓在车间里做得再好,最后一箱混了、标签错了,客户体验就是不合格。
三张纸,比一句“放心”有用
一批货交付时,我们更愿意给客户三张纸:
- 批准的规格:标准、材质、等级、表面处理、包装;
- 检验记录:看了哪些项目,用了什么量具,结果是什么;
- 装箱单:箱号、数量、毛重、净重、批次。
这三张纸不能代替实物质量,但它们让“这一批”和“下一批”有可比性。
写在最后
紧固件是小件,但它的质量不是靠一句“我们做了很多年”保证的。它靠的是一道一道的关口:线材有没有追到炉批,螺纹有没有过通止规,热处理有没有记录,包装有没有对得上。
如果你正在整理一张紧固件采购清单,欢迎把图纸、标准和使用环境发给我们。我们可以先帮你把“该写清楚的”写清楚,再谈价格。
因为一颗螺栓的真正成本,不是出厂价,而是它装不上去、锈得太快、或者让整条线停下来的时候。